Limbă

Obțineți un citat
Obțineți un citat
 Acasă / Ştiri / Știri din industrie / How Welding Robotic Arms, LSN Nut Conveyors, and FN Seam Welding Machines Build Smarter Production Lines
 2026.07.23
 Știri din industrie
Definiția mașinii de sudare, în termeni practici, se referă la un proces de îmbinare în care echipamentele mecanice sau programabile controlează arcul, presiunea sau traseul cusăturii în loc de o persoană care ține o lanternă sau un pistol cu mâna. Operatorul setează parametrii o dată, mașina îi repetă de mii de ori, iar rezultatul este o îmbinare a cărei rezistență și aspect nu se deplasează de la prima parte la a zece miimea. Aceasta este diferită de sudarea manuală, unde oboseala, tremurul mâinii și viteza de deplasare inconsecventă creează variații de la o sudură la alta.
Într-un context de fabrică, sudarea mașinii se prezintă de obicei în trei forme: celule robotizate de sudură cu arc sau puncte, sudori cu rezistență în poziție fixă și sudori cu cusături continue. Fiecare are un rol diferit. A brațul robotizat se ocupă de trasee articulare complexe, tridimensionale. Un sudor cu rezistență sau cusătură se ocupă de îmbinări plane, repetabile, la viteză mare. Un transportor sau un sistem de alimentare menține componentele mici, cum ar fi piulițe sau știfturi, să se deplaseze în poziție fără ca un lucrător să ajungă manual într-un dispozitiv de fixare. Când aceste trei categorii sunt combinate într-o singură linie, instalația câștigă un nivel de repetabilitate pe care stațiile manuale nu îl pot egala.
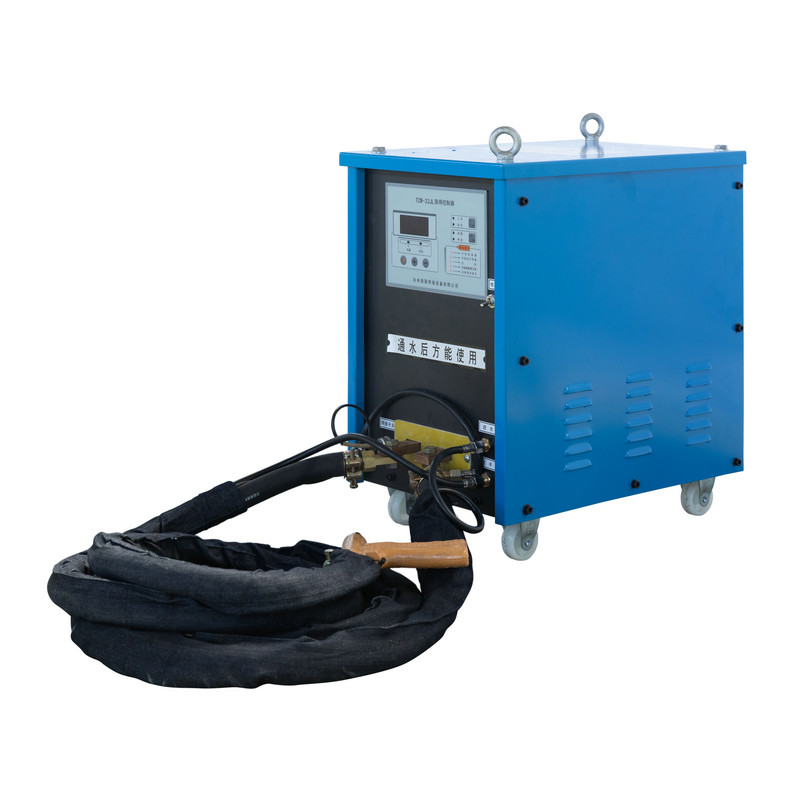
The brat robot de sudura este componenta pe care o imaginează majoritatea oamenilor atunci când aud „sudare automată”. Este un manipulator cu mai multe axe care transportă o lanternă, un pistol sau un suport de electrod de-a lungul unui traseu programat, repetând aceeași mișcare într-o fracțiune de milimetru în fiecare ciclu. Spre deosebire de un cap de sudură fix, brațul poate ajunge în jurul colțurilor, se poate înclina în unghiuri incomode și poate comuta între mai multe programe de sudură fără a fi reparat.

O celulă robotică de sudare în puncte este de obicei justificată atunci când o piesă are mai mult de o mână de suduri repetate pe ciclu, atunci când geometria îmbinării este tridimensională sau când locația sudurii este dificil de atins pentru o persoană într-o tură completă. Cadrele din tablă, componentele șasiului, consolele și carcasele sunt candidați obișnuiți, deoarece combină mai multe suduri scurte pe mai multe planuri.
| Concepție greșită | Realitatea Practică |
|---|---|
| Brațele robotizate se potrivesc numai producției de volum mare | Celulele cu schimbare rapidă a programului acceptă, de asemenea, loturi mixte cu volum mai mic |
| Programarea necesită de fiecare dată un inginer dedicat | Multe pandantive de predare și instrumente de programare offline permit operatorilor instruiți să ajusteze traseele |
| Sudarea robotizată elimină necesitatea verificărilor de calitate | Ieșirea constantă necesită încă inspecții vizuale și dimensionale periodice |
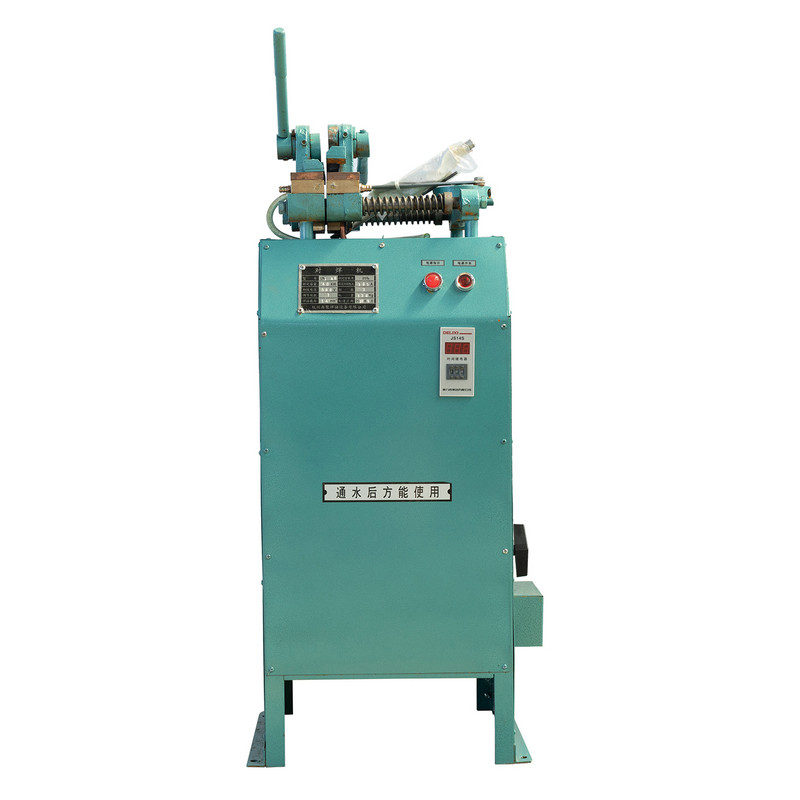
Manipularea elementelor de fixare este un pas ușor de trecut cu vederea, dar este una dintre cele mai frecvente cauze de oprire a liniei în operațiunile de asamblare și sudare. An Transportor de nuci LSN abordează acest lucru prin sortarea, orientarea și livrarea piulițelor printr-o cale vibratorie sau bazată pe șenile, astfel încât un braț robot, un pistol pentru piulițe de sudură sau o stație manuală să primească întotdeauna o piesă orientată corect în momentul exact în care este nevoie.

Un alimentator automat de piulițe construit în jurul unei căi de transport, în mod obișnuit, efectuează patru lucrări în succesiune: depozitare în vrac, sortare prin orientare, separarea unei singure piese și livrarea la punctul de sudare. Deoarece acești pași au loc mecanic, linia nu depinde de un operator care alege și plasează manual hardware-ul mic, care este atât lent, cât și o sursă comună de piese ratate sau dublu alimentate.
| Hrănire manuală cu nuci | Livrare de nuci alimentate cu transportor |
|---|---|
| Operatorul alege și orientează fiecare nucă manual | Orientarea piesei are loc automat înainte de livrare |
| Viteza de avans limitată de oboseala și atenția operatorului | Viteza de avans potrivită cu timpul ciclului celulei de sudare |
| Risc mai mare de piese ratate sau dublu alimentate | Senzorii confirmă livrarea unei singure piese înainte de fiecare ciclu |
Atunci când este asociat cu un braț robot, transportorul devine în esență lanțul de aprovizionare al brațului. Dacă alimentatorul se blochează, întregul ciclu de sudură din aval se blochează odată cu acesta, astfel încât fiabilitatea alimentatorului este adesea factorul decisiv pentru a stabili dacă o linie automată își atinge obiectivul zilnic de producție.
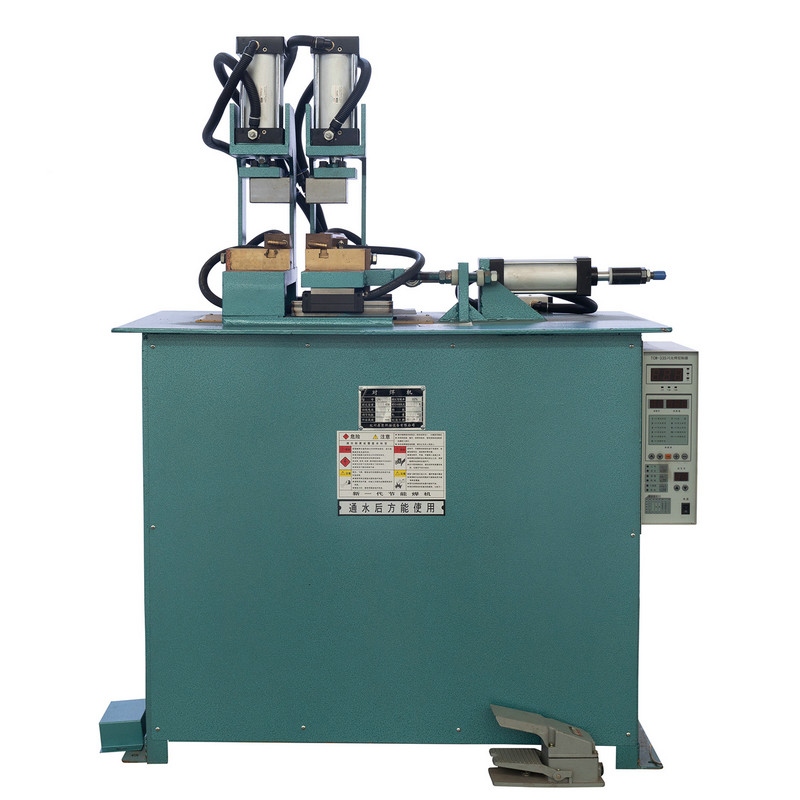
Acolo unde brațul robotizat și transportorul cu piulițe se ocupă de articulații discrete, punct cu punct, an Aparat de sudura cusaturi FN este construit pentru o sarcină diferită: producerea unei serii continue, suprapuse de suduri de rezistență de-a lungul unei linii de îmbinare, formând ceea ce este efectiv o cusătură etanșă sau structural continuă. Aceasta este abordarea standard pentru rezervoare, conducte, tamburi și alte piese care necesită o margine etanșă sau uniform rezistentă, mai degrabă decât o serie de suduri individuale la puncte.

Controlează cât de multă suprapunere se formează între pepitele de sudură succesive de-a lungul cusăturii.
Determină penetrarea pepiței și ajută la prevenirea expulzării la marginea cusăturii.
Afectează durata de viață a roții electrodului și consistența pe perioade lungi de producție.
Sudarea continuă a cusăturilor este evaluată mai puțin în funcție de rezistența individuală a sudurii și mai mult de uniformitatea pe toată lungimea îmbinării. O cusătură cu distanță uniformă între pepițe și suprapunere consistentă rezistă la scurgeri și la concentrarea tensiunilor mult mai bine decât una cu pas neregulat, chiar dacă cel mai puternic punct individual din fiecare cusătură este similar.
Valoarea combinării acestor trei tipuri de mașini apare cel mai clar atunci când sunt mapate ca un singur flux, mai degrabă decât tratate ca stații separate. O celulă integrată tipică poate muta o parte de la punerea în scenă a materiei prime, prin livrarea elementelor de fixare, la îmbinarea robotizată și, în final, prin finisarea și inspecția cusăturilor.
Stațiile de alimentare și robotizate sunt de obicei cele două puncte care merită monitorizate cel mai îndeaproape, deoarece o stație la oricare dintre ele oprește totul în aval de el. Stațiile de sudare a cusăturilor și de verificare a calității tind să funcționeze pe un ciclu mai constant odată ce sunt alimentate cu o cantitate constantă de piese îmbinate.
Tabelul de mai jos reflectă modelele generale raportate în liniile automate de sudare prin rezistență, mai degrabă decât în orice unitate unică, și este menit ca o referință de planificare mai degrabă decât o garanție.
| Metoda | Tip tipic de articulație | Cel mai potrivit volum | Implicarea operatorului |
|---|---|---|---|
| Sudare manuală cu arc sau prin puncte | Cusătură în vârf sau scurtă | Scăzut spre moderat | Continuu, hands on |
| Celulă de sudare a brațului robotizat | Multipunct, cale 3D | Moderat spre ridicat | Încărcare, monitorizare, schimbare |
| Cusătură continuă welding machine | Cusătură lungă, uniformă | Înalt, repetate părți | Configurare și verificări periodice |
Automatizarea fabricii de sudare Linii automate de sudare prin rezistență Celulă robotică de sudare în puncte
Echipamentele automate de sudare își recuperează costurile prin timpul de funcționare, nu doar prin viteza ciclului brut. O linie care rulează rapid, dar se oprește de două ori pe schimb, pentru alimentatoare blocate sau electrozi nealiniați va avea performanțe mai mici decât o linie puțin mai lentă care rulează fără întrerupere. Trei obiceiuri tind să separe liniile de încredere de cele nesigure.
Antrenamentul contează la fel de mult ca și hardware-ul în sine. Operatorii care înțeleg de ce se blochează un alimentator sau de ce pasul de sudură a cusăturii se deplasează pot corecta probleme minore înainte ca acestea să ajungă la opriri complete, ceea ce menține linia de sudare automată mai aproape de producția proiectată pe parcursul unui an întreg de producție.
Un braț robot mișcă o lanternă sau un pistol de-a lungul unui traseu programat pe mai multe axe, care se potrivește cu articulațiile complexe sau tridimensionale. Un sudor cu rezistență fixă aplică presiune și curent la punctele de referință sau de-a lungul unui traseu fix al cusăturii, care se potrivește îmbinărilor plane și repetabile la viteză mare.
Amplasarea manuală este mai lentă, mai predispusă la piese ratate sau alimentate dublu și limitată de oboseala operatorului în timpul unei ture. Un alimentator pe bază de transportor menține o rată de avans constantă, adaptată ciclului de sudare și reduce șansa de greșeli.
Sudarea continuă a cusăturilor produce suprapuneri de sudură care formează o cusătură uniformă, adesea rezistentă la scurgeri, în timp ce sudurile individuale lasă goluri între îmbinări. Sudarea cusăturii este preferată acolo unde etanșarea sau rezistența structurală continuă contează mai mult decât rezistența îmbinării izolate.
Blocajele de alimentare și deplasarea de poziționare robotică sunt cele mai frecvente două cauze raportate pe liniile automate. Ambele sunt de obicei abordate prin intervale de inspecție programate, mai degrabă decât prin reparații reactive după o oprire.
Da, cu condiția ca celula să accepte schimbarea rapidă a programului între numerele de piesă. Acest lucru depinde mai mult de programare și flexibilitatea dispozitivului de fixare decât de hardware-ul brațului robotic în sine.
Produse recomandate
Produs
Informații de contact.
+86-152-5712-5882
Fax: +86-563-2269966
Nr. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, provincia Anhui
Cod QR