Limbă

Obțineți un citat
Obțineți un citat
 Acasă / Echipament / Mașină de sudare cu fund / Mașină de sudare cu fundul cu fundal un1 / UN1-100KW Ușor de întreținut 220V/380V Bara de oțel sudor
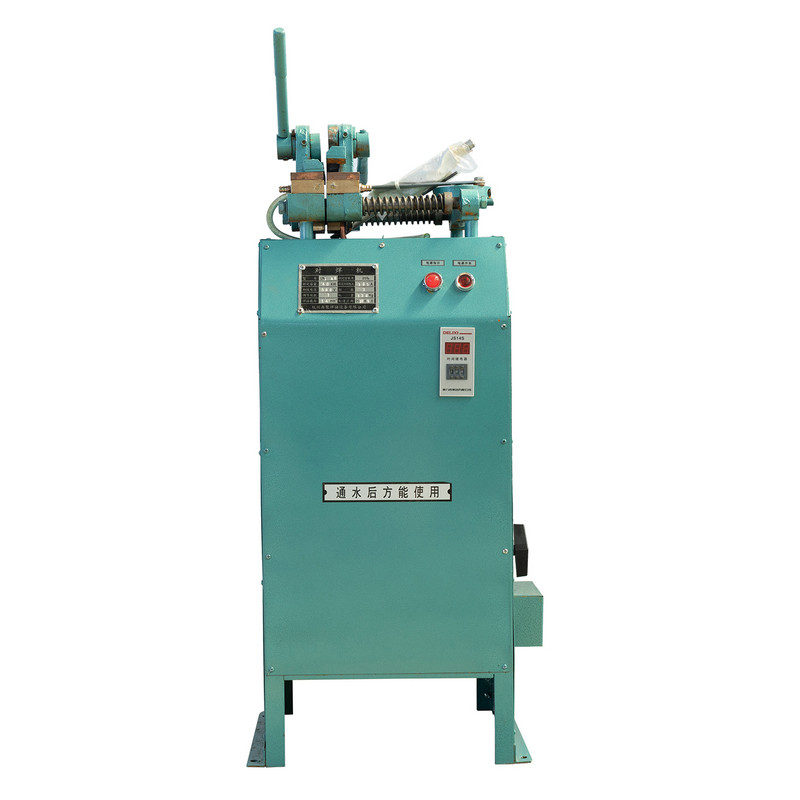


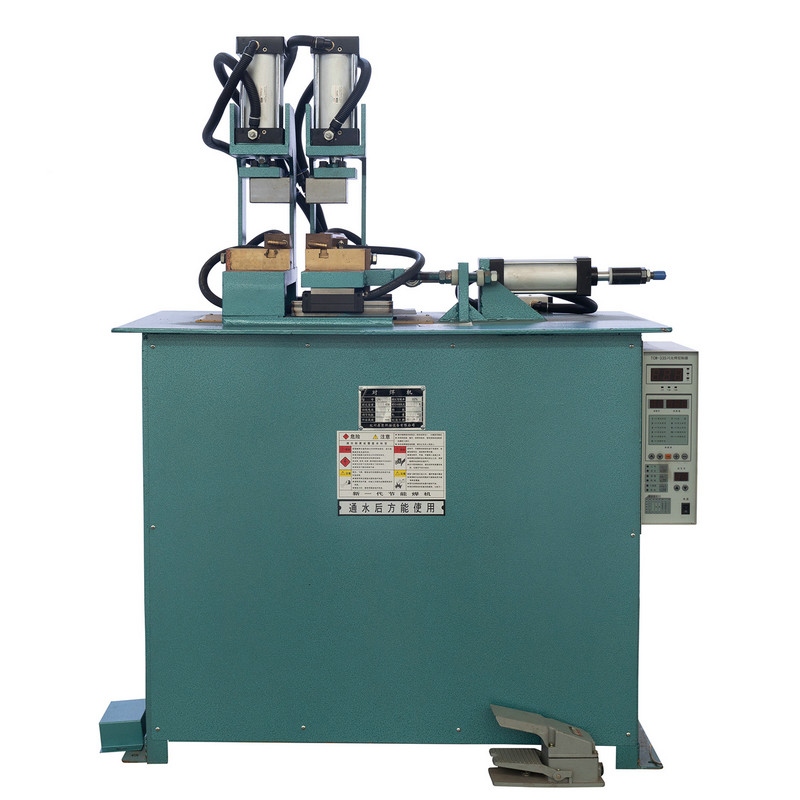
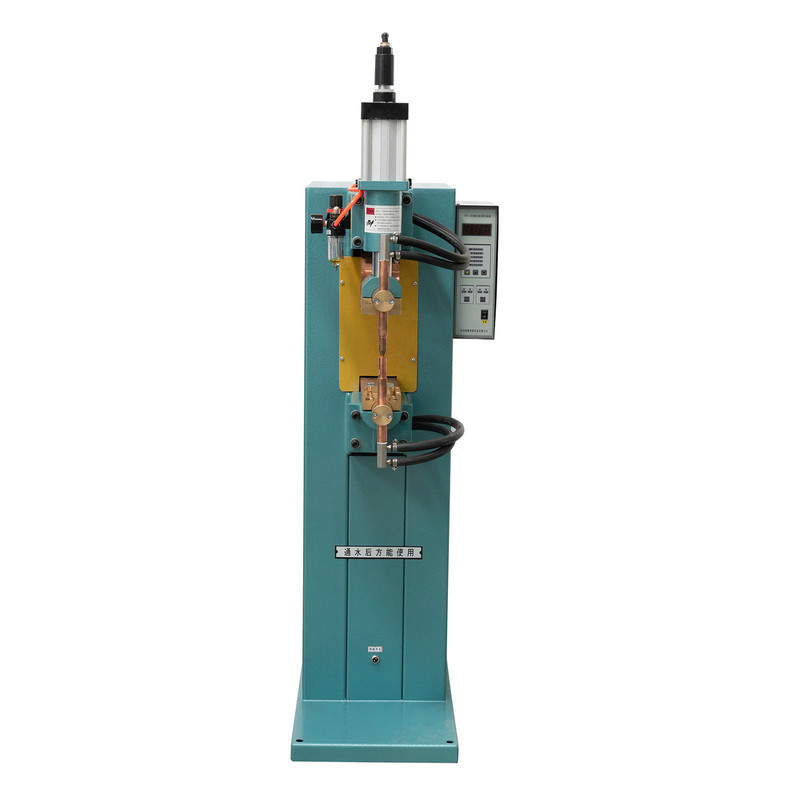
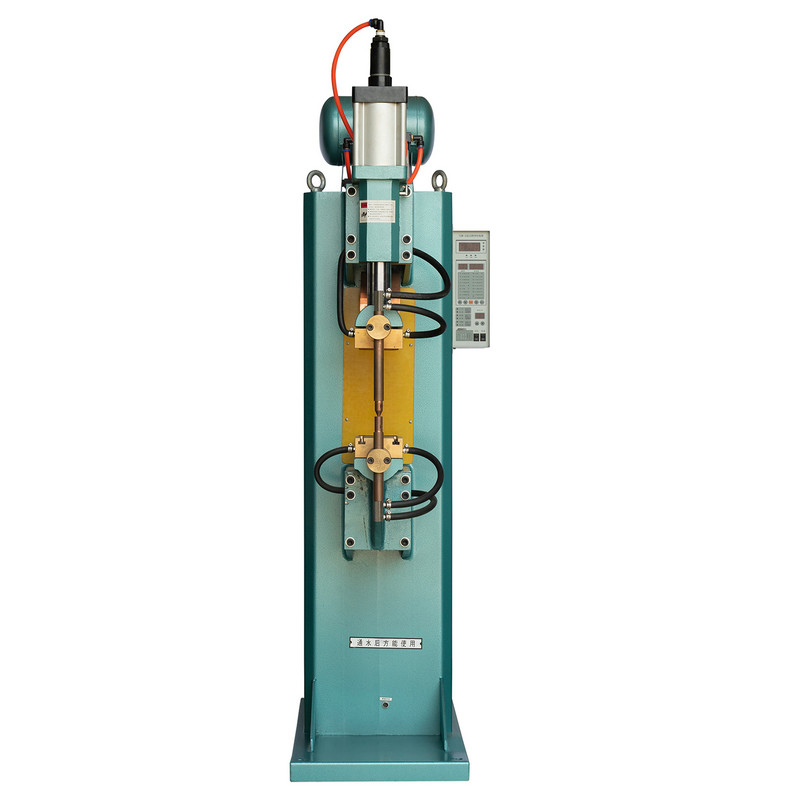
Selțelul de sudură de oțel UN1-100KW ușor de întreținut 220V/380V cuprinde o gamă de componente, în special un transformator de sudare, un electrod staționar, un electrod mobil (CLAMP), utilaje alimentate cu presiune și elemente de control. În diferite industrii, această mașină de sudare excelează în efectuarea de suduri de înaltă calitate pe materiale precum oțel cu conținut scăzut de carbon și metale neferoase, care cuprinde cupru, aluminiu și aliajele lor. Stabilitatea și fiabilitatea performanței sale de sudare sunt asigurate de un contactor de curent alternativ care controlează circuitul principal de comutare. Mai mult, se mândrește cu ușurința de întreținere.

Specificații
| Model | Unitate | Un1-1kw | UN1-3KW | UN1-10KW | UN1-16KW | UN1-25KW | UN1-40KW | |
| Tensiune primară | V | 220 | 220 | 380 | 380 | 380 | 380 | |
| Capacitate nominală | Kva | 1 | 3 | 10 | 16 | 25 | 40 | |
| Curent primar nominal | O | 4.5 | 13.6 | 26 | 42 | 66 | 105 | |
| Durata de încărcare nominală | % | 8 | 15 | 20 | 20 | 20 | 20 | |
| Fără tensiune de încărcare | V | 0,65-2,0 | 1.55-3.0 | 1.65-2.4 | 1.98-3.01 | 2.25-3.58 | 3.1-5.2 | |
| Etapa de reglare a tensiunii secundare | etape | 8 | 8 | 7 | 7 | 7 | 7 | |
| Forța maximă de supărare | N | 10 | 180 | 500 | 1000 | 1000 | 1000 | |
| Cursă maximă de alimentare | mm | 3 | 5 | 22 | 22 | 22 | 22 | |
| Distanța maximă a maxilarului | mm | 7 | 10 | 10 | 16 | 16 | 16 | |
| Diametru maxim de sudură | Oțel cu conținut scăzut de carbon | mm | 0,6-2,0 | 1.0-5.0 | 3.0-8.0 | 3.5-10.0 | 5.0-12.0 | 6.0-14.0 |
| Cupru | mm | 0,6-1.6 | 1.0-2.5 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-10.0 | |
| Aluminiu | mm | 0,6-1.6 | 1.0-3.0 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-12.0 | |
Produse recomandate
PĂSTRĂM LEGĂTURA

Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
CITEŞTE MAI MULT
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
CITEŞTE MAI MULT
Înțelegerea tehnologiei de sudare în puncte a știftului astăzi Fixarea componentelor pe panouri metalice fără găurire sau nituire a devenit o cerință standard în fabricarea tablei, constru...
CITEŞTE MAI MULT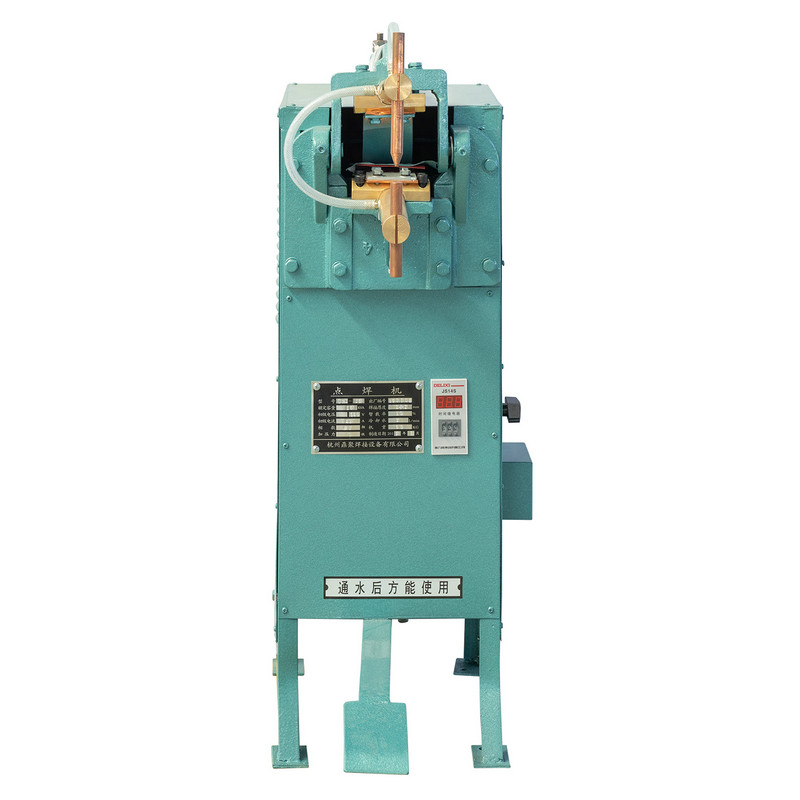
Categorii de mașini de sudură în puncte și cum diferă Echipamentul de sudare prin puncte cu rezistență este, în general, împărțit la modul în care este generată și aplicată forța electrodu...
CITEŞTE MAI MULT
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
CITEŞTE MAI MULT
De ce întreținerea electrozilor și controlerului determină calitatea sudurii În sudarea prin puncte prin rezistență, calitatea fiecărei îmbinări depinde de două componente care lucrează în...
CITEŞTE MAI MULT
Produs
Informații de contact.
+86-152-5712-5882
Fax: +86-563-2269966
Nr. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, provincia Anhui
Cod QR